

 English
 Français
 Español
GB1515/150P Высокоэффективная полуавтоматическая циркулярная пила для алюминиевых пластин с гидравлической подачей
Cat:Циркулярная пила
Подходит для резки листов алюминиевого сплава, имеет высокую эффект...
Смотрите подробностиA Металлическая ленточная пила выглядит просто в работе. Лезвие проходит через стержень, трубку или пластину и оставляет разрез, который подготавливает материал к следующему этапу. За этим движением на результат влияют несколько деталей: состояние лезвия, тип материала, опора заготовки и подача СОЖ.
С охлаждающей жидкостью часто обращаются как обычно. Его задача не ограничивается поддержанием влажной зоны резки. Жидкость отводит тепло, уменьшает трение и смывает стружку с лезвия. Правильно подобранный продукт также защищает определенные компоненты машины от коррозии.
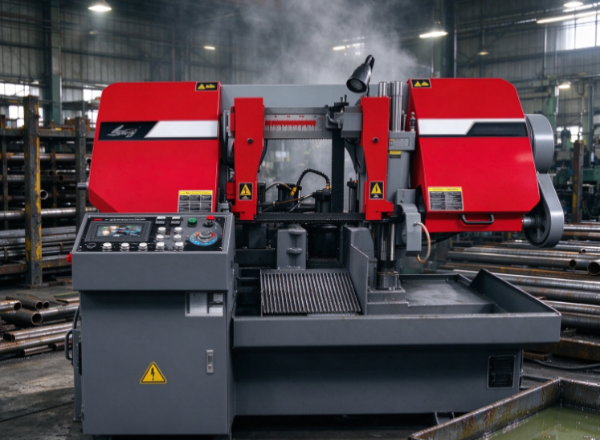
Когда поток ослабевает или жидкость разрушается, последствия усиливаются. Лезвие изнашивается быстрее, поверхность среза становится шероховатой или вокруг зоны резания скапливается стружка. Производственные стойла и работы по техническому обслуживанию растут.
Знание того, как работает охлаждающая жидкость, помогает операторам лучше звонить во время ежедневного производства. Это также дает производителям более четкую основу для выбора жидкости, проверки системы подачи и поддержания пилы в хорошем рабочем состоянии.
Резка металла выделяет тепло. Зубья лезвия трутся о заготовку, и вокруг зоны резки возникает трение. Часть тепла уходит в металл, а часть остается возле лезвия.
Слишком сильное тепло вредит процессу по нескольким причинам. Это ускоряет износ лезвия, изменяет состояние режущей кромки и изменяет поверхность заготовки. Когда детали требуется жесткий контроль над ее окончательной формой, нагрев также может вызвать изменения размеров.
Охлаждающая жидкость отводит тепло от места соприкосновения лезвия с металлом. Когда жидкость постоянно достигает этого места, резка остается более стабильной, а тепло не накапливается без необходимости.
Результат зависит от материала. Алюминий отводит тепло иначе, чем нержавеющая сталь, а некоторые легированные стали сильнее сопротивляются порезам. Установка охлаждающей жидкости, которая подходит для одной работы, требует повторного осмотра, когда мастерская меняет материалы.
Хорошая доставка требует больше, чем полный резервуар. Жидкость должна достичь фактической точки резки. Засоренные выпускные отверстия, поврежденные шланги или плохое направление потока приводят к тому, что лезвие остается незакрытым.
При появлении проблем с нагревом проверьте следующее:
СОЖ не может решить все проблемы резки. Изношенное лезвие или плохие условия эксплуатации по-прежнему выделяют слишком много тепла. Жидкость лучше работает как часть надежной системы резки, а не как заменитель правильной работы машины.
Полотно ленточной пилы немного изнашивается при каждом разрезе. Скорость зависит от материала, конструкции лезвия, условий резки и режима работы станка. Охлаждающая жидкость является одним из факторов, влияющих на срок службы лезвия.
Подходящая охлаждающая жидкость снижает трение и удерживает тепло вокруг зубьев. Это снижает нагрузку на режущую кромку и помогает лезвию сохранять режущую способность при нормальной работе.
Без достаточного количества охлаждающей жидкости лезвие нагревается сильнее, чем должно. Тепло и трение ускоряют износ, особенно материалов, которые являются жесткими для зубов. При смене лезвия операторы замечают замедление резки, неровные поверхности или другой звук машины.
Однако сама по себе охлаждающая жидкость не влияет на срок службы лезвия. Лезвие, изготовленное из одного металла, плохо работает с другим. Твердость материала, форма зубьев, натяжение полотна и стабильность заготовки — все это играет важную роль.
Несколько привычек уменьшают ненужный износ лезвия:
Также следите за состоянием охлаждающей жидкости. Мелкие металлические частицы и другие загрязнения собираются в жидкости по мере ее использования. Как только жидкость загрязняется или выходит из строя, производительность падает. Регулярная проверка выявляет изменения до того, как они вызовут еще больше проблем.
Замена лезвий – нормальная часть производства. Цель не в том, чтобы одно лезвие работало вечно. Главное использовать его правильно и избегать износа, которого можно было бы избежать при лучшей эксплуатации.
Когда лезвие проходит через заготовку, его зубья срезают небольшие кусочки металла. Эти стружки должны покинуть зону резки. Если они останутся вокруг зубьев, они встанут на пути лезвия и повредят порез.
СОЖ уносит стружку из зоны контакта. В зависимости от конструкции машины жидкость перемещает мусор в зону сбора или в систему фильтрации. Зона резки остается более четкой, а за лезвием и заготовкой легче наблюдать.
Чипсы различаются в зависимости от материала. Некоторые металлы дают короткую сломанную стружку. Другие делают длинные пряди, которые обвивают заготовку или собираются возле лезвия. Поток охлаждающей жидкости должен соответствовать процессу резки и способу удаления мусора со станка.
Нарастание стружки вызывает несколько проблем:
Форма и объем стружки расскажут вам, как ведет себя охлаждающая жидкость. Если мусор продолжает собираться, несмотря на активную подачу жидкости, проверьте направление потока, заблокированное выпускное отверстие или устройство сбора стружки в машине.
Охлаждающая жидкость не завершает плановую очистку. Более крупные куски и скопившийся мусор по-прежнему необходимо убирать в соответствии с утвержденной процедурой технического обслуживания. Перед очисткой остановите и зафиксируйте машину. Никогда не приближайтесь к движущемуся лезвию, чтобы вытащить стружку.
Чистая зона резки облегчает обнаружение необычного износа, проверку заготовки и поддержание порядка в мастерской.
Охлаждение и смазка — близкие родственники, выполняющие разные задачи. Охлаждение отводит тепло из зоны резки. Смазка уменьшает трение между поверхностями, соприкасающимися во время резки.
Многие металлообрабатывающие жидкости обладают и тем, и другим действием, хотя их свойства различаются. Правильный выбор зависит от металла, операции резки и требований станка.
Во время резки ленточной пилой зубья прижимаются к заготовке и удаляют материал. Некоторые трения неизбежны. Слишком сильное трение приводит к повышению температуры и создает дополнительную нагрузку на режущую кромку.
Подходящая смазка позволяет лезвию проходить сквозь материал с меньшим ненужным сопротивлением. Это также снижает склонность некоторых металлов прилипать к режущей кромке. Это имеет значение, когда материал оставляет на зубьях отложения, которые мешают резанию и портят готовую поверхность.
Основные функции сравниваются следующим образом:
| Функция | Роль в резке ленточной пилой | Возможный эффект при плохом управлении |
|---|---|---|
| Охлаждение | Отводит тепло от зоны резки. | Чрезмерное нагревание и более быстрый износ лезвия. |
| Смазка | Уменьшает трение между лезвием и заготовкой. | Повышенная стойкость и износ |
| Транспортировка стружки | Помогает отодвинуть оставшуюся стружку от лезвия. | Накопление стружки и повреждение поверхности |
| Защита жидкости | Может помочь защитить совместимые детали машины от коррозии. | Повышенный риск коррозии при недостаточной защите. |
Не все охлаждающие жидкости обеспечивают одинаковый баланс между охлаждением и смазкой. Некоторые из них созданы для конкретных материалов или применений. Неправильная жидкость снижает производительность или конфликтует с компонентами машины.
Прежде чем менять продукт, ознакомьтесь с рекомендациями поставщика жидкости и требованиями производителя оборудования. Смешивание разных жидкостей без подтверждения совместимости также ухудшает производительность.
Выберите жидкость, которая подходит для всего процесса резки. Охлаждение имеет большое значение, равно как и смазка, удаление стружки, совместимость оборудования и безопасное обращение.
Поверхность разреза многое расскажет о работе ленточной пилы. Чистый и ровный срез означает, что лезвие и установка делают свою работу. Грубые следы, царапины или неоднородная поверхность указывают на что-то в процессе, требующее внимания.
СОЖ формирует качество поверхности, управляя теплом и трением. Он также отводит стружку от лезвия. Когда стружка остается в зоне резания, она попадает между зубьями и заготовкой и оставляет следы.
СОЖ не только контролирует качество поверхности. Поврежденное лезвие, неправильная конструкция зубьев или нестабильная заготовка вызывают проблемы, даже если подача жидкости работает нормально.
Это распространенные причины:
| Проблема резки | Возможная причина | Что проверять |
|---|---|---|
| Грубая поверхность среза | Изношенное лезвие, неподходящий выбор полотна или плохие условия резки. | Зубья лезвия и рабочая настройка |
| Царапины возле разреза | Стружка застряла в заготовке | Поток охлаждающей жидкости и удаление стружки |
| Неровные следы резки | Вибрация или нестабильная опора заготовки | Крепление и состояние машины |
| Более быстрый износ лезвия | Чрезмерное нагревание, неподходящий инструмент или плохая смазка. | Подача СОЖ, выбор лезвия и процесс резки |
Проверяйте подачу охлаждающей жидкости при появлении проблем с поверхностью. Жидкость может оставаться в резервуаре и при этом не попасть в точку резки из-за заблокированного выпускного отверстия или неправильного расположения.
Состояние жидкости также имеет значение. Загрязнение снижает его полезность и влияет на систему доставки. Регулярные проверки выявляют проблемы до того, как они станут рутинными.
Когда поверхность среза меняется, не вините в этом СОЖ по умолчанию. Осмотрите лезвие, опору заготовки, подачу материала и жидкости вместе. Это дает более четкое представление о том, что нуждается в корректировке.
Проблемы с охлаждающей жидкостью редко проявляются в виде полного отказа системы. Поток ослабевает, жидкость загрязняется или продукт не подходит разрезаемому материалу. Производительность резки падает постепенно.
Низкий уровень охлаждающей жидкости означает, что система не может подавать достаточное количество жидкости. Засоренные выпускные отверстия, поврежденные шланги или неисправность насоса также прерывают подачу. Если лезвие получает слишком мало охлаждающей жидкости, в зоне резания поднимается тепло и трение.
Качество жидкости является еще одним поводом для беспокойства. Металлические частицы, грязь и другие загрязнения собираются во время обычного использования. Со временем они ухудшают работу жидкости или засоряют части системы доставки. Некоторые продукты также портятся при неправильном хранении или обращении.
Неправильная жидкость создает свои проблемы. Продукт, изготовленный для другого процесса обработки, может не обеспечивать необходимое охлаждение или смазку. Он также может конфликтовать с определенными компонентами машины или материалами.
Пополнение баланса не решает эти проблемы автоматически. Важно то, подходит ли охлаждающая жидкость, достаточно ли она чиста, чтобы ее можно было продолжать использовать, и доставлена ли она в нужное место.
При изменении характеристик охлаждающей жидкости проверьте:
Правильный ответ зависит от причины. Заблокированное выпускное отверстие требует очистки, а загрязненная или испорченная жидкость требует обработки или замены в соответствии с инструкциями поставщика.
Не продолжайте нормальное производство, если система охлаждения выходит из строя таким образом, что это угрожает безопасной работе или повреждает оборудование. Обращайтесь с машиной в соответствии с процедурами эксплуатации и технического обслуживания.
Различные металлы предъявляют разные требования к ленточной пиле и ее системе охлаждения. На выбор влияют твердость, тепловые характеристики, образование стружки и требования к поверхности.
Жидкость должна соответствовать материалу и задаче резки. Он также должен быть совместим с машиной, уплотнениями и другими компонентами, с которыми он соприкасается. Инструкции производителя являются отправной точкой.
В таблице ниже представлены общие соображения по поводу распространенных материалов.
| Материал | Сокращение рассмотрения | Учет охлаждающей жидкости |
|---|---|---|
| Углеродистая сталь | Обычно используется в общем производстве и производстве компонентов. | Поддержка контроля нагрева, смазки и удаления стружки |
| Нержавеющая сталь | Некоторые марки создают большее сопротивление резанию и сохраняют тепло вблизи зоны резания. | Убедитесь, что жидкость соответствует материалу и условиям резания. |
| Алюминиевые сплавы | Некоторые сорта могут образовывать липкие стружки или отложения материала на зубах. | Подтвердите совместимость и поддержите чистую резку |
| Медь и латунь | Режим резания зависит от сплава и состояния заготовки. | Выбирайте жидкость, соответствующую требованиям к конкретному материалу и поверхности. |
| Легированная сталь | Свойства варьируются в зависимости от марки и термической обработки. | Выбор жидкости должен соответствовать материалу и предполагаемой эксплуатации. |
Это общие рекомендации. Они не заменяют инструкции для конкретного материала. Два металла одной и той же широкой категории могут обрабатываться совершенно по-разному.
Мастерские, в которых обрабатывается несколько материалов, нуждаются в четких процедурах подачи СОЖ. Операторы должны знать, какой продукт одобрен для каждой задачи, как проверить его состояние и что делать при изменении материала.
Управляйте охлаждающей жидкостью с учетом безопасности на рабочем месте. Персонал проверяет информацию о безопасности продукта, надевает подходящее защитное оборудование и соблюдает необходимые процедуры хранения и утилизации. Немедленно убирайте пролитую жидкость, так как она создает опасность поскользнуться.
Тщательный процесс отбора позволяет отказаться от предположения, что одна жидкость подходит для каждого металла и каждой машины.
Чтобы система охлаждения продолжала работать, ей требуется регулярное внимание. Пропустите регулярные проверки, и загрязнения, утечки или засоры останутся незамеченными до тех пор, пока производительность резки не изменится.
Ежедневный осмотр прост. Проверьте уровень жидкости, обратите внимание на видимые загрязнения и убедитесь, что охлаждающая жидкость достигает зоны резки. Сообщайте о любых необычных изменениях и исследуйте их в соответствии с процедурами технического обслуживания машины.
Также следите за резервуаром и местом сбора. Удалите металлическую стружку и другой мусор утвержденными методами. Если машина оснащена системой фильтрации или отделения стружки, проверьте ее состояние, следуя инструкциям производителя.
Осмотрите шланги, насосы, выпускные отверстия и фильтры на наличие повреждений или засоров. Утечка снижает уровень жидкости, а закупоренное выпускное отверстие блокирует достаточный поток, даже если резервуар полон.
Практический контрольный список технического обслуживания включает в себя:
Обращение с охлаждающей жидкостью влияет на безопасность сотрудников. Избегайте ненужного контакта с кожей и следуйте инструкциям по защитным средствам продукта. Выполняйте техническое обслуживание только после остановки машины и ее фиксации в случае необходимости.
Обращайтесь и утилизируйте использованную охлаждающую жидкость в соответствии с инструкциями по эксплуатации и местными требованиями. Прежде чем что-либо выливать, ознакомьтесь с соответствующими правилами.
Постоянный уход обеспечивает надежную подачу СОЖ и чистоту зоны резки. Это также позволяет операторам выявлять небольшие проблемы до того, как они помешают производству.

Подходит для резки листов алюминиевого сплава, имеет высокую эффект...
Смотрите подробности
Подходит для распиловки и резки материалов одинакового размера в бо...
Смотрите подробности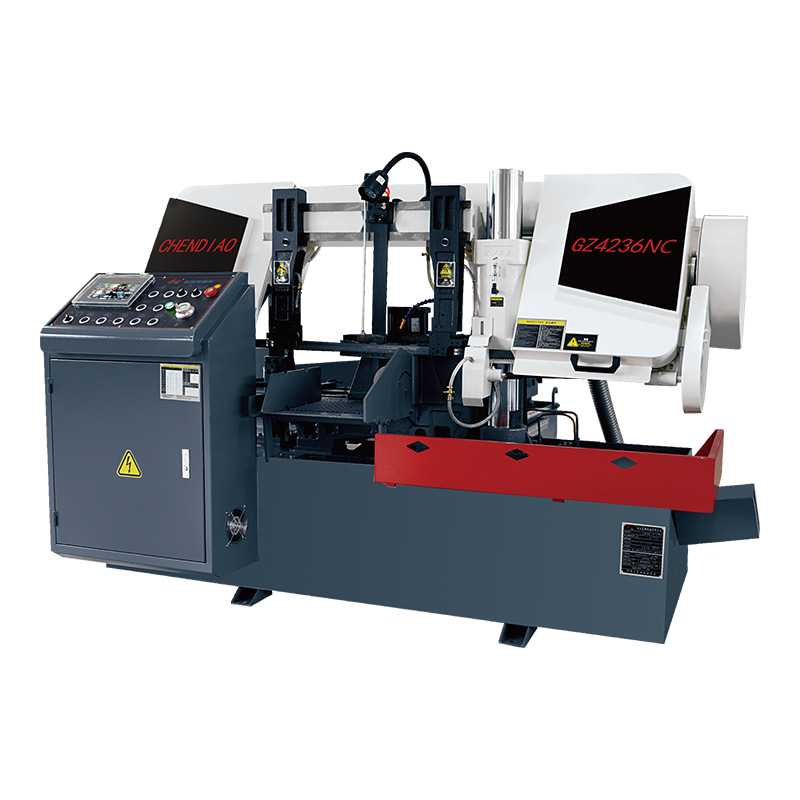
Подходит для распиловки и резки материалов одинакового размера в больш...
Смотрите подробности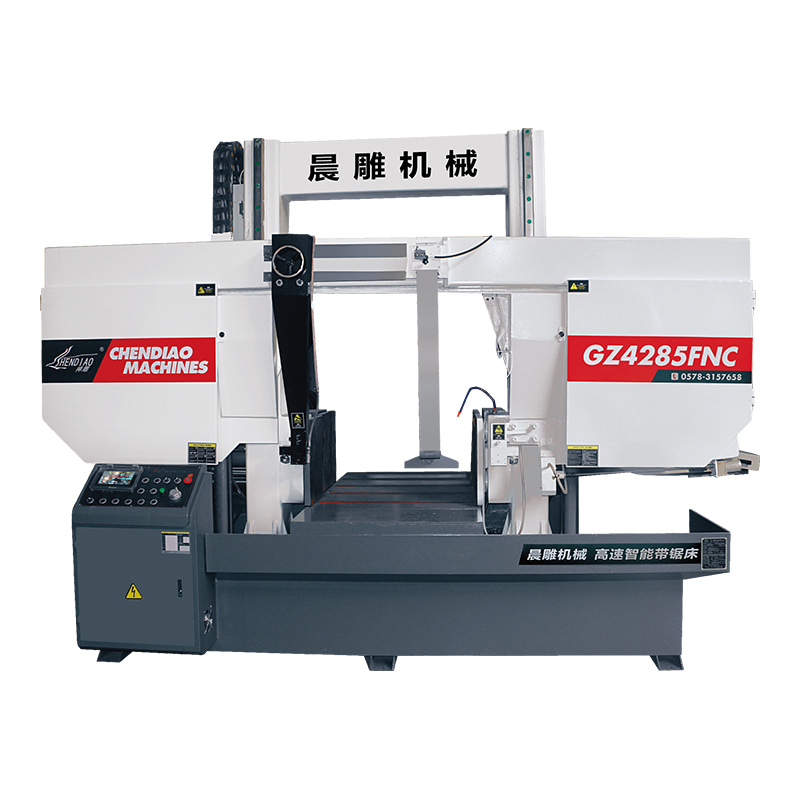
Автоматическое чип-устройство. Гидравлическое натяжение пильного...
Смотрите подробности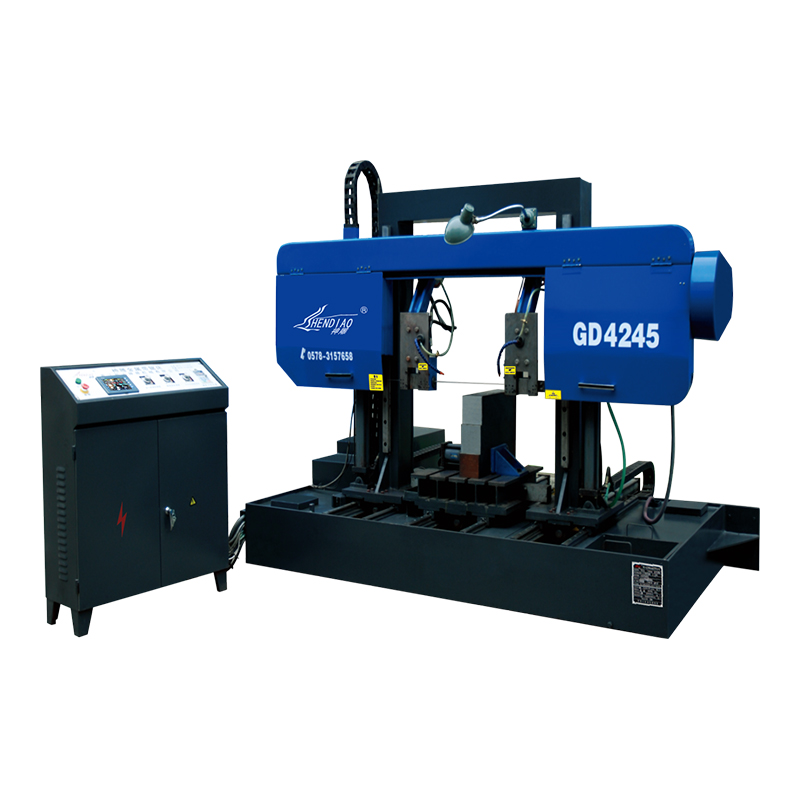
Патент №: 200720115051.4 200710071420.9 200720115052.9
Смотрите подробности
Гладкая режущая поверхность, острая и прочная, экономит время и усилия
Смотрите подробностиАвторское право © Zhejiang Chendiao Machinery Co., Ltd. Право на резервирование.

