

 English
 Français
 Español
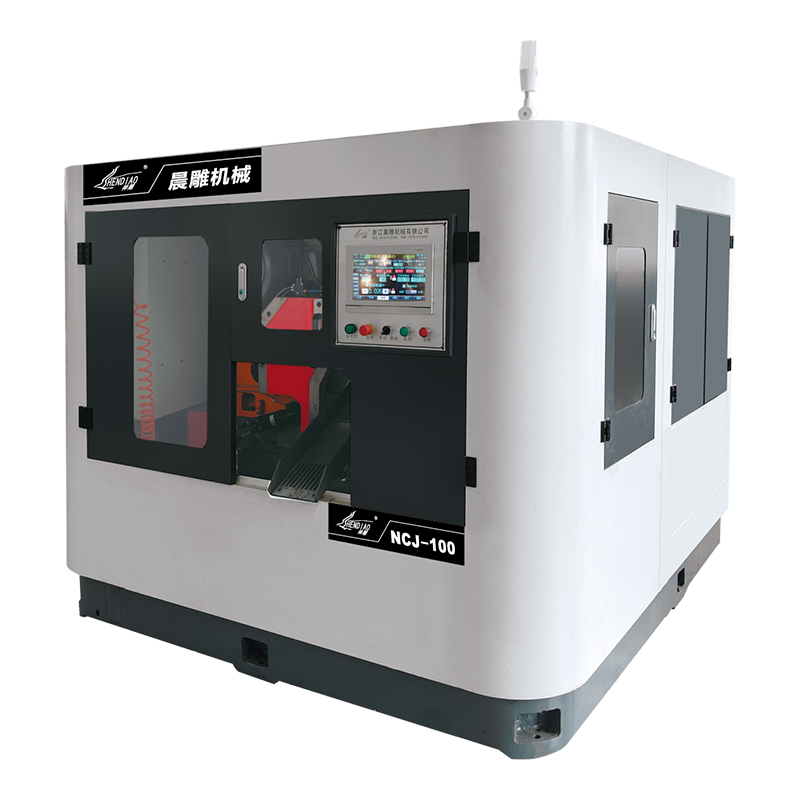
NCJ-100 Bar Автоматический токарно-пилильный станок для циркулярной пилы диаметром 40-100 мм
Cat:Шарнирный станок для циркулярной пилы
Чтобы лучше удовлетворить потребности клиентов, мы представили усов...
Смотрите подробностиМастерская – это больше, чем просто комната, наполненная машинами. Положение каждой машины влияет на то, как передвигаются люди, как обрабатываются материалы и как работа переходит от одной задачи к другой. Это становится особенно важным, когда к производственному участку добавляется вертикальный ленточнопильный станок.
Вертикальная ленточная пила может использоваться для решения широкого спектра задач по резке. Его роль может меняться от одного семинара к другому. Некоторые предприятия обрабатывают отдельные заготовки и нестандартные работы. Другие обрабатывают повторяющиеся партии материала. Некоторые из них имеют открытое пространство, в то время как другим необходимо осторожно использовать компактную площадь.
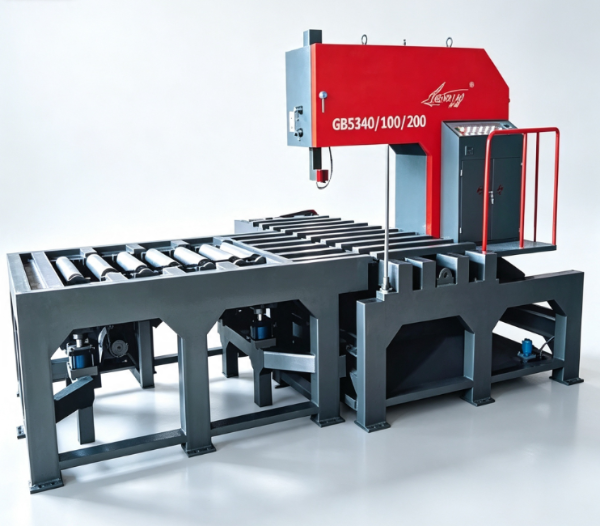
Из-за этих различий планирование машин не должно следовать одной фиксированной схеме. Один и тот же вертикальный ленточнопильный станок может хорошо работать в одной мастерской, но в другой потребуется другое положение.
Таким образом, процесс планирования тесно связан с формой цеха, движением материалов, расположением другого оборудования и типом выполняемых работ по резке.
Расположение машины следует рассматривать как часть всего цеха, а не как изолированное решение.
Доступная площадь помещения вызывает очевидную озабоченность, но это только часть картины. Работникам также необходимо достаточно места для подачи материалов в зону резки, размещения заготовок, работы на машине и перемещения готовых деталей.
Направление движения материала также может влиять на планировку. Если сырье поступает с одной стороны цеха, размещение пилы рядом с этим маршрутом может уменьшить ненужные манипуляции. Если готовые компоненты выходят через другую зону, машину можно расположить так, чтобы обеспечить более естественный путь движения.
Окружающее оборудование также имеет значение. Станок для резки может работать одновременно с операциями сверления, шлифования, формовки, сварки или сборки. Его расположение должно иметь смысл в связи с этими видами деятельности.
Простой обзор планирования может включать в себя следующие вопросы:
Эти вопросы помогают превратить пустую планировку помещения в практичную производственную организацию.
Различные планировки мастерских создают разные потребности в планировании. Машина, расположенная в центре открытой производственной зоны, может хорошо работать, когда материал может приближаться с нескольких направлений. Подобная позиция может создать проблемы в узком цехе, где движение происходит по одному маршруту.
Открытая мастерская дает планировщикам больше свободы. Ленточнопильный станок можно разместить в зависимости от потока материала и соотношения между близлежащими рабочими местами. Такая планировка также позволяет работникам приближаться к машине с удобного направления.
Узкая мастерская требует большего внимания к движению. Возможно, машинам потребуется следовать более четкой последовательности. В этом случае ленточнопильный станок может быть расположен вдоль одной стороны производственного пути, а не становиться препятствием в центральном проходе.
Мастерская, разделенная на несколько зон, создает иную ситуацию. Резку можно рассматривать как отдельную область между хранением материала и последующей обработкой. Это может облегчить понимание производственной последовательности.
| План мастерской | Основная задача планирования | Возможная роль вертикального ленточнопильного станка |
|---|---|---|
| Открытый семинар | Гибкое движение | Центральная или боковая зона резки |
| Узкий цех | Ограниченные маршруты движения | Положение на практическом производственном пути |
| Зонированная мастерская | Четкое разделение задач | Специальная секция резки |
| Мастерская смешанного назначения | Различные виды деятельности делят пространство | Размещение в зависимости от рабочего процесса |
| Небольшая мастерская | Эффективное использование площади помещения | Компактное расположение с четким доступом |
Универсального правила размещения не существует. Полезная позиция – это та, которая соответствует реальному графику работы.
Небольшим мастерским часто приходится совмещать несколько видов деятельности в одной и той же области. Хранение, резка, обработка, проверка и упаковка могут происходить в относительно ограниченном пространстве.
В этой ситуации каждое положение машины имеет значение. Ленточнопильный станок не должен блокировать главный проход просто потому, что имеется пустое место.
Боковое положение иногда может облегчить организацию общего пространства. Материалы можно подносить к машине, не пересекая основной маршрут, используемый рабочими. Готовые детали затем могут быть перемещены на другую рабочую станцию.
Однако размещение машины слишком близко к стене или другому оборудованию может сделать повседневную работу менее удобной. В процессе планирования следует учитывать необходимое пространство вокруг машины, а не только площадь, занимаемую самим оборудованием.
Хранение также заслуживает внимания. С длинными заготовками или заготовками неправильной формы может быть сложно обращаться, если место хранения находится далеко от станции резки. Перемещение их по переполненной мастерской может добавить ненужной работы.
Для небольшой мастерской планировщики могут рассмотреть простую зависимость:
Склад материала → зона резки → следующая зона обработки
Это не означает, что в каждой мастерской должна использоваться прямая линия. Цель состоит в том, чтобы уменьшить количество запутанных движений и повторных манипуляций.
Компактная мастерская также может выиграть от четко определенных зон пола. Даже если несколько функций находятся в одной комнате, визуальное разделение может облегчить понимание рабочей зоны.
Поток материалов — один из полезных способов оценить планировку мастерской.
Рассмотрим заготовку, которая поступает на предприятие, ожидает на складе, переходит к резке, а затем переходит к другому процессу. Если ленточнопильный станок расположен далеко от этих мест, заготовка может перемещаться взад и вперед по цеху.
Из-за этого движения рабочее место может показаться загруженным, даже если объем производства умеренный.
Более естественная организация позволяет сохранять связанные действия в разумной последовательности. Сырье может двигаться к зоне резки, а обработанные детали продолжают двигаться к следующему пункту назначения.
Этот подход особенно полезен, когда заготовки большие, тяжелые или их неудобно переносить. Чем проще понять маршрут, тем легче работникам будет обращаться с материалом.
Поток материалов не всегда должен быть линейным. В некоторых мастер-классах используется петлевая схема. Другие делят материал по типу продукта или методу обработки.
Поэтому ленточнопильный станок может иметь разные отношения со складом и последующими рабочими станциями.
| Схема потока материала | Рассмотрение макета |
|---|---|
| Прямоток | Размещайте резку между хранением и последующими процессами. |
| Циклический поток | Держите зону резки связанной с обеими сторонами рабочего процесса. |
| Разделенный поток | Расположите машину так, чтобы к ней могли добраться различные маршруты подачи материала. |
| Общий поток | Избегайте размещения машины на обычных маршрутах движения. |
| Поток на основе заданий | Держите резку доступной для нескольких рабочих зон |
Важным моментом является не заставлять каждую мастерскую работать по одному и тому же шаблону. Машина должна поддерживать движение, которое уже имеет смысл для работы.
Да. Ленточнопильный станок редко работает в одиночку.
Во многих мастерских резка связана с рядом других операций. Заготовку можно разрезать, а затем просверлить. Другой может пойти на формование или шлифовку. Другая работа может потребовать проверки, прежде чем двигаться дальше.
Эти отношения могут влиять на размещение машины.
Например, размещение пилы рядом с рабочей станцией, куда поступает распиливаемый материал, может уменьшить ненужные движения. Если несколько процессов требуют доступа к одной и той же зоне резки, возможно, потребуется более центральное расположение компоновки.
В то же время размещение слишком большого количества машин близко друг к другу может привести к перенаселению помещения. У рабочих может быть меньше места для перемещения материалов или выполнения отдельных задач.
Полезный подход — обратить внимание на частоту перемещения между рабочими областями. Тесно связанные между собой действия можно размещать рядом друг с другом. Действия, которые редко взаимодействуют друг с другом, не всегда должны занимать близлежащее пространство.
Это создает практический баланс между близостью и открытостью.
Положение ленточнопильного станка также может влиять на обзорность цеха. В некоторых планировках сохранение основных рабочих зон визуально открытыми облегчает работникам понимание того, что происходит вокруг них.
Поэтому машину следует оценивать не только по тому, где она находится, но и по тому, как ее положение влияет на остальную часть мастерской.
Зонированная мастерская делит различные виды деятельности на узнаваемые области. Это может быть зона хранения, зона резки, зона обработки, зона контроля и зона готовой продукции.
Этот подход может облегчить планирование, поскольку каждое действие имеет определенное место.
Ленточнопильный станок может стать частью специальной зоны резки. Материалы поступают в зону, происходит резка, а затем детали переходят на следующий этап.
Отдельная зона резки также поможет отличить активную обработку от хранения. Это может облегчить организацию семинара, поскольку работа меняется в течение дня.
Однако зоны не должны превращаться в изолированные острова. Если зона резки находится слишком далеко от склада материала или последующей обработки, рабочие могут тратить больше времени на перемещение между местами.
Поэтому границы между зонами должны поддерживать рабочий процесс, а не просто разделять пол.
Практичная зонированная планировка может включать в себя:
Поступающий материал проверяется и размещается там, где к нему можно получить доступ, не мешая активному производству.
Материалы, ожидающие резки, хранятся в организованном месте.
Вертикальная ленточная пила выполняет запланированные работы по резке.
Отрезанные детали переходят к следующей операции.
Выполненную работу можно проверить или подготовить к следующему этапу.
Точная компоновка может меняться в зависимости от мастерской. Важно то, что работники могут понять взаимосвязь между зонами.
Индивидуальная резка создает другую проблему планирования.
Мастерская, неоднократно производящая одни и те же детали, может иметь предсказуемый маршрут перемещения материалов. В цехе индивидуального изготовления в течение дня могут обрабатываться различные материалы и заготовки. Лесосека должна оставаться доступной для смены рабочих мест.
В таких условиях размещение вертикального ленточнопильного станка слишком глубоко внутри стационарной производственной линии может снизить гибкость.
Более открытое положение позволяет материалам попадать в машину с разных направлений. Временные заготовки также можно перемещать, не нарушая работу всего цеха.
Расположение окружающего хранилища также становится важным. Работа по индивидуальному заказу может включать в себя материалы различной формы и требований к обращению. Хранение каждого материала в одном фиксированном месте не всегда практично.
Таким образом, зона вырубки может извлечь выгоду из близлежащего места временного хранения. Это позволяет текущим заданиям оставаться рядом с машиной, не занимая основной рабочий маршрут.
Подход к планированию можно рассматривать с учетом трех простых факторов:
| Фактор | Вопрос планирования |
|---|---|
| Разнообразие должностей | Требуется ли машина для выполнения различных видов работ? |
| Движение материала | Могут ли различные заготовки легко достигать зоны резки? |
| Изменения рабочего процесса | Может ли окружающее пространство адаптироваться при смене работы? |
Такой тип компоновки дает ленточнопильному станку более гибкую роль. Он становится общим производственным ресурсом, а не фиксированной точкой одного повторяющегося маршрута.
Мастерская редко остается точно такой же. Может добавляться оборудование, перемещаться хранилище, меняться производственные задачи. Макет, который работает сегодня, возможно, потребует корректировки позже.
Это не означает, что планировщикам необходимо предугадывать все возможные изменения. Это означает, что первоначальная договоренность должна оставлять место для адаптации.
Вертикальный ленточнопильный станок легче интегрировать в сменную мастерскую, если его расположение не зависит от одного строго фиксированного рабочего процесса.
Пространство вокруг места резки также может иметь практическое значение. Если все доступные участки пола заняты, добавление еще одной рабочей станции позже может потребовать серьезной перестановки.
Планирование с некоторой гибкостью может уменьшить эту проблему.
Еще одним соображением является доступ. Если до машины становится трудно добраться после того, как рядом установлено другое оборудование, будущие изменения могут создать ежедневные неудобства.
Поэтому макет следует рассматривать как работающую систему, а не законченную картину.
Полезное упражнение по планированию — представить себе несколько возможных изменений:
Если ленточнопильный станок может продолжать работать без серьезных сбоев в таких ситуациях, его расположение будет иметь определенную степень гибкости.
Этот подход также побуждает мастерские думать не только о самой машине. Хорошее планирование объединяет оборудование, людей, материалы и пространство в одну рабочую среду.
Вертикальный ленточнопильный станок является лишь частью этой системы. Его ценность в мастерской зависит не только от задачи резки, но и от того, насколько легко с ней могут справиться окружающие операции.
Чтобы лучше удовлетворить потребности клиентов, мы представили усов...
Смотрите подробности
Подходит для резки листов алюминиевого сплава, имеет высокую эффект...
Смотрите подробности
Сочетая отечественные и международные передовые технологии, он имеет р...
Смотрите подробности
Идеальное оборудование для резки тяжелых материалов. Натяжение л...
Смотрите подробности
Специальная пила для резки алюминиевого материала автомобильного двига...
Смотрите подробности
Подходит для резки крупных слитков. Имеется человеко-машинный интер...
Смотрите подробностиАвторское право © Zhejiang Chendiao Machinery Co., Ltd. Право на резервирование.

